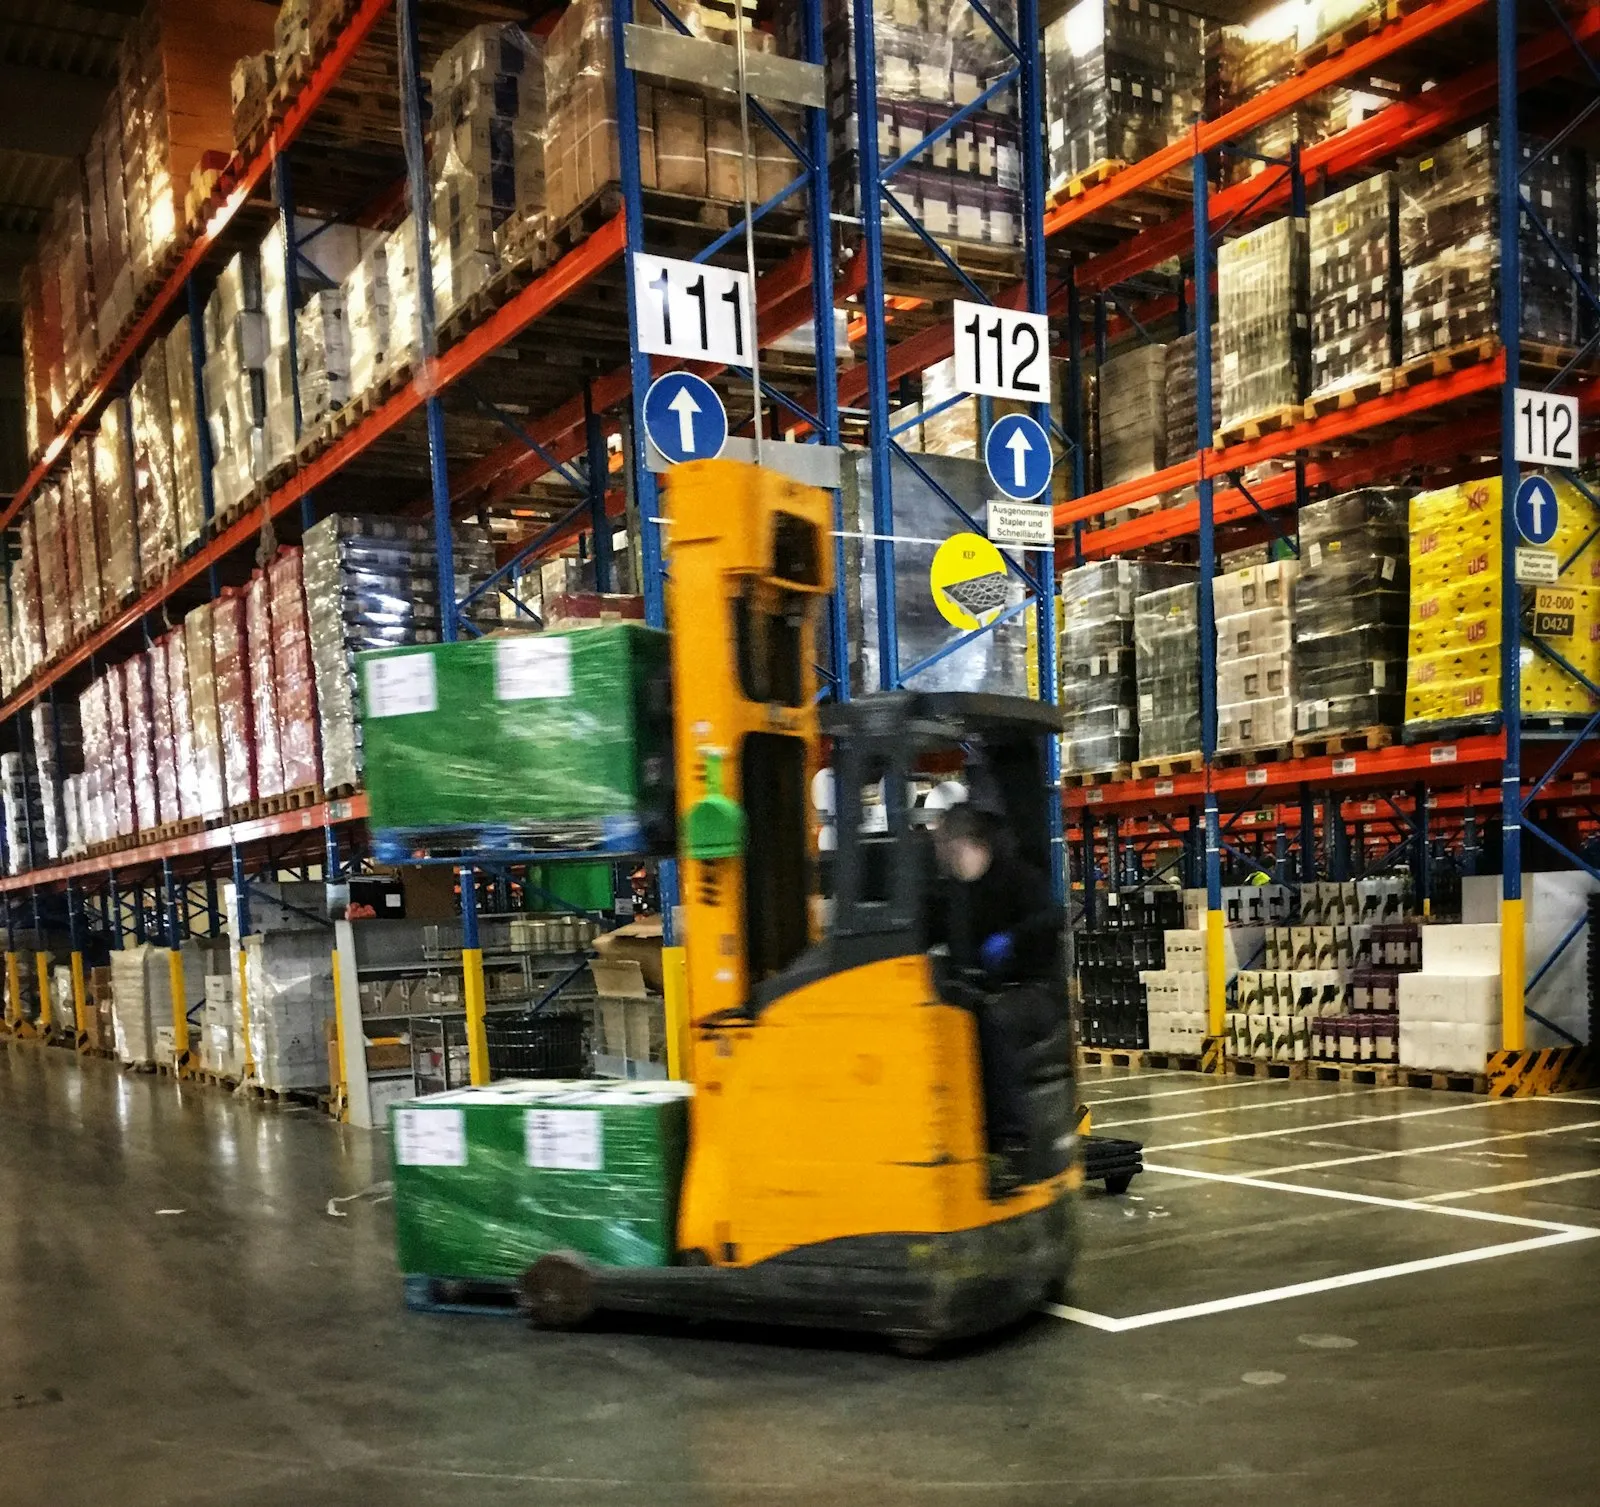
재고 운영 방식별 WMS · 제조형 자가창고
제조형 자가창고 재고관리 · WMS 구축
공장 안 창고는 생산과 같은 물건을 다룹니다. 자재가 라인으로 나가고 제품이 창고로 들어오는 순간에 전산이 함께 움직이도록 설계하고 구축합니다.
창고를 따로 세면 생산 숫자와 재고 숫자가 매달 어긋납니다
생산은 MES 나 작업일보에 적히고, 창고는 창고대로 수불부를 씁니다. 같은 자재를 두 곳이 따로 세니 월말에 차이가 생기고, 그 차이를 맞추는 데 며칠이 듭니다. 원인을 찾는 대신 조정 전표로 덮는 일이 반복됩니다.
자재 불출과 제품 입고를 생산 실적과 같은 기록에서 만듭니다. 라인에 나간 수량이 곧 재고에서 빠진 수량이고, 생산이 끝난 수량이 곧 창고에 들어온 수량입니다. 두 숫자가 갈라질 자리를 없앱니다.
소재·필름 가공 현장에서는 MES 와 WMS, 품질, 영업을 한 시스템에 담아 사무실 화면과 현장 PDA 가 같은 재고 기록 위에서 운영되게 만들었습니다.
제조형 자가창고 흐름
사 온 것이 라인으로 나갔다가 제품이 되어 돌아옵니다. 같은 창고 안에서 성격이 다른 재고 세 가지가 동시에 움직입니다.
재고 변동은 유형이 있습니다 입고, 불출, 반납, 이동, 폐기, 조정은 각각 다른 사건입니다. 한 유형으로 묶어 두면 재고가 왜 줄었는지 나중에 설명하지 못합니다.
기록 시점이 곧 실물 시점 저녁에 몰아서 입력하면 낮 동안의 재고는 어디에도 없습니다. 물건이 움직일 때 현장에서 찍혀야 조회한 숫자를 믿을 수 있습니다.
입고 · 검수
- 발주 대비 검수
- Lot 라벨 발행
- 수입 검사 연계
- 반품 처리
적치 · 로케이션
- 번지 지정 적치
- 선입선출 기준
- 재고 이동
- 보관 조건 구분
생산 불출
- 작업지시 소요량
- Lot 지정 불출
- 잔량 반납
- 라인 재고
완제품 입고
- 생산 실적 연계
- 제품 라벨 발행
- 합격 · 보류 구분
- 재공 정리
출하 · 마감
- 출하 지시 · 상차
- 순환 실사
- 수불 마감
- 차이 원인 분석
Lot 은 창고에서 시작합니다 입고 때 붙인 Lot 이 불출과 생산을 거쳐 제품 Lot 으로 이어져야, 나중에 문제가 생겼을 때 어느 원자재까지 거슬러 갈 수 있습니다.
반납되는 자재가 있습니다 불출한 만큼 다 쓰는 라인은 없습니다. 남은 것을 돌려받는 절차가 없으면 그 수량이 라인에 쌓인 채 재고에서 사라집니다.
실사는 하루에 몰지 않습니다 구역과 품목을 나눠 돌아가며 세면 공장을 세우지 않고도 정확도를 유지할 수 있습니다.
입고 · 검수
검수는 낮에 끝났는데 전산 입고는 저녁에 입력합니다
납품 차가 몰리는 시간에는 인수증에 서명부터 하고 입력은 뒤로 미룹니다. 그사이 자재는 이미 라인으로 나가고, 전산에는 없는 물건을 쓴 것이 됩니다. 수량 차이는 며칠 뒤 누가 잘못 적었는지 다투는 일로 돌아옵니다.
발주 정보를 미리 받아 두면 현장에서는 스캔과 수량 확인만 남습니다. 검수 즉시 Lot 라벨이 나오고 그 라벨이 그대로 재고가 됩니다. 수입 검사가 필요한 품목은 합격 전까지 보류 구역에 묶여 불출되지 않습니다.
적치 · 로케이션
물건이 어디 있는지는 오래 일한 사람 머릿속에 있습니다
재고 수량은 전산에 있는데 자리는 전산에 없습니다. 그래서 자재를 찾는 일이 사람을 찾는 일이 되고, 그 사람이 없는 날에는 같은 자재를 또 사기도 합니다. 오래된 Lot 이 안쪽에 깔려 그대로 유효기간을 넘기는 일도 여기서 나옵니다.
번지를 자리마다 부여하고 적치할 때 함께 찍습니다. 조회 화면에서 통로와 단까지 보이니 누구든 바로 찾아갑니다. 선입선출은 사람이 기억하는 대신 화면이 먼저 나갈 Lot 을 지목합니다.
생산 불출
라인에 나간 자재가 재고에서 빠지는 시점이 자재마다 다릅니다
어떤 자재는 나갈 때 빼고, 어떤 자재는 생산이 끝난 뒤 소요량으로 역산해 뺍니다. 두 방식이 섞이면 지금 창고에 얼마가 있는지 아무도 답하지 못합니다. 남아서 돌아온 자재는 아예 기록되지 않는 경우가 많습니다.
작업지시가 뜨면 필요한 자재와 수량이 불출 목록으로 내려옵니다. 현장에서 Lot 을 찍어 내보내고, 남은 것은 반납으로 되돌립니다. 어느 작업지시에 어느 Lot 이 들어갔는지가 그대로 남아 추적의 시작점이 됩니다.
물류 시스템과 생산 제어 시스템을 잇는 것을 목적으로 하는 국제 표준 ISA-95(IEC 62264)도 두 영역을 각각 두지 않고 그 사이에 오가는 정보를 규정 대상으로 둡니다.
완제품 입고
만든 수량과 창고에 들어온 수량이 서로 다른 숫자입니다
생산 실적은 라인에서 세고, 창고 입고는 팔레트를 세어 다시 적습니다. 검사에 걸려 묶인 물량과 재작업으로 빠진 물량이 중간에 끼면 두 숫자는 더 벌어집니다. 어느 쪽이 맞는지는 월말에 재고를 세어 봐야 압니다.
생산이 완료되는 순간 그 수량이 완제품 재고가 되고, 제품 라벨이 그 자리에서 발행됩니다. 검사 결과가 나오기 전에는 보류 상태로 잡혀 출하 대상에 오르지 않습니다. 한 번 센 숫자를 다시 세지 않습니다.
출하 · 마감
실사하는 날에는 공장을 하루 세웁니다
전 품목을 한 번에 세려니 라인을 멈추고 사람을 붙여야 합니다. 그렇게 하루를 써도 차이 난 수량이 언제 왜 생겼는지는 알 수 없어, 조정 전표 한 장으로 덮고 다음 달에 같은 일을 반복합니다.
구역과 품목을 나눠 돌아가며 세는 방식으로 바꿉니다. 하루에 세는 양이 적으니 라인을 멈추지 않고, 차이가 나면 그 구간의 수불 기록을 바로 열어 어느 전표에서 벌어졌는지 확인합니다. 마감은 확인이 끝난 숫자로 닫힙니다.
제조형 자가창고 구축사례
고객사와의 신뢰를 위해 어느 회사의 사례인지는 연결해 표기하지 않습니다.
MES · WMS · QMS · 영업 통합
생산과 창고, 품질, 영업을 한 시스템에 담았습니다. 배합·압출·재단·권취 공정과 현장 PDA 가 같은 재고 기록 위에서 운영됩니다.
- 다루는 공정배합 · 압출 · 재단 · 권취
- 현장 PDA재고이동 · 팔레트 · 출하
- 통합 범위MES · WMS · QMS · 영업
창고관리 + 출력물 통합
재고변동을 6개 구분으로 나눠 창고 흐름을 관리하고, 라벨과 거래명세서 등 출력물을 시스템에서 바로 발행합니다.
- 재고변동 구분6종
- 발행 문서라벨 · 명세서 · 견적
- 통합 범위창고관리 · 출력물
창고 숫자와 생산 숫자가 매달 어긋난다면
자재가 라인으로 나가고 제품이 돌아오는 순서를 들려주시면 어디서 두 숫자가 갈라지는지 함께 짚어 드립니다. 현장 방문과 상담에는 비용이 없습니다.